راهنمای جامع آمادهسازی نقشه فنی پروفیل آلومینیومی برای اکستروژن
فهرست مطالب
۱. الزامات اولیه پیش از آمادهسازی نقشه
۱.۱ عملکرد و شرایط استفاده
۱.۲ فرمت مناسب فایل
۲. اصول ترسیم هندسه مقطع
۲.۱ ابعاد کلی و ضخامت دیوارهها
۲.۲ شعاع گوشهها
۲.۳ شیارها و کانالهای اتصال
۲.۴ قابلیت ساخت قالب
۳. تلرانسهای ابعادی و شکلی
۳.۱ استاندارد EN ۷۵۵-۹
۳.۲ تفاوت EN ۷۵۵-۹ و EN ۱۲۰۲۰-۲
۳.۳ ابعاد بحرانی و عمومی
۴. آلیاژ ۶۰۶۳ و تمپرهای T4 و T5
۴.۱ ویژگیهای آلیاژ ۶۰۶۳
۴.۲ تفاوت تمپر T4 و T5
۵. بررسی نقشه، قالب و نمونه اولیه
۵.۱ امکانسنجی و طراحی قالب
۵.۲ اکستروژن آزمایشی
۵.۳ تأیید نهایی نمونه
۶. چکلیست نهایی استعلام
۶.۱ اطلاعات ضروری در نقشه
۶.۲ اطلاعات موردنیاز استعلام
۶.۳ نمونه کاربردی ابتکار
جمعبندی
آمادهسازی نقشه فنی یکی از مراحل تعیینکننده در تولید پروفیل آلومینیومی به روش اکستروژن است. نقشهای که برای ساخت قالب و تولید ارسال میشود، باید علاوه بر شکل ظاهری مقطع، اطلاعات لازم درباره ابعاد، ضخامت دیوارهها، تلرانسها، آلیاژ، وضعیت عملیات حرارتی و الزامات سطحی را مشخص کند.
ناقص بودن نقشه یا تعیین ابعاد بدون توجه به محدودیتهای فرآیند اکستروژن، میتواند اصلاحات قالب را زیاد کند، زمان آمادهسازی تولید را طولانی کند و میان مشخصات مورد انتظار خریدار و محصول تولیدشده اختلاف ایجاد کند.
در این راهنما مراحل آمادهسازی نقشه، پارامترهای مهم طراحی مقطع، استانداردهای مرتبط با تلرانس و نحوه بررسی نقشه پیش از ساخت قالب را بررسی میکنیم. برای کاربردیتر شدن مطلب، از یک نمونه واقعی نقشه مقطع پروفیل کلمپ میانی پنل خورشیدی هم استفاده شده است.
۱الزامات اولیه پیش از آمادهسازی نقشه فنی
پیش از ترسیم یا نهاییسازی فایل CAD، باید مشخص شود پروفیل در چه مجموعهای استفاده خواهد شد و چه وظیفهای بر عهده دارد. شکل مقطع باید با عملکرد قطعه، نحوه اتصال به اجزای دیگر و شرایط کاری آن هماهنگ باشد.
۱.۱. تعیین عملکرد قطعه و شرایط استفاده
اولین مرحله، شناخت کاربرد واقعی پروفیل است. طراح باید مشخص کند قطعه در چه موقعیتی نصب میشود، با کدام اجزا در تماس است و کدام سطوح یا ابعاد برای مونتاژ اهمیت بیشتری دارند.
برای مثال، در پروفیل آلومینیومی کلمپ میانی پنل خورشیدی، مقطع خام اکسترودی بخشی از مجموعه اتصال میانی پنلها را تشکیل میدهد. بنابراین ابعاد سطوح تماس، دهانه مرکزی، ضخامت دیوارهها و هندسه قسمتهای درگیرشونده باید با طراحی مجموعه نهایی سازگار باشند.
پیش از آمادهسازی نقشه بهتر است این اطلاعات مشخص شوند:
- عملکرد و موقعیت نصب پروفیل
- سطوح تماس با قطعات مجاور
- نحوه اتصال و درگیری مکانیکی
- ابعاد محدودکننده فضای نصب
- بارها و شرایط کاری مورد انتظار
- نیاز به برش، سوراخکاری یا عملیات تکمیلی پس از اکستروژن
نکته مهمنقشه اکستروژن بهتنهایی جایگزین طراحی و محاسبات مهندسی مجموعه نهایی نیست. اگر قطعه وظیفه تحمل بار دارد، بررسی استحکام باید بر اساس هندسه کامل مجموعه، نوع اتصال، شرایط نصب و بارگذاری انجام شود.
۱.۲. انتخاب فرمت مناسب فایل مهندسی
فایل ارسالی باید امکان بررسی دقیق هندسه و اندازهگذاری مقطع را فراهم کند. انتخاب فرمت به نوع اطلاعات موردنیاز برای بررسی بستگی دارد.
| فرمت | کاربرد |
|---|---|
| DWG | نقشه دوبعدی و اندازهگذاری مقطع |
| DXF | تبادل اطلاعات هندسی دوبعدی |
| STEP | انتقال مدل سهبعدی و هندسه قطعه |
| IGES | تبادل برخی مدلهای هندسی سهبعدی |
| مشاهده نقشه نهایی و اندازهگذاریها |
برای مقاطع اکسترودی، نقشه دوبعدی دقیق از سطح مقطع اهمیت زیادی دارد. فایل PDF خوانا برای بررسی اولیه کافی است، اما بهتر است فایل CAD هم در اختیار واحد فنی باشد. در صورت وجود مدل سهبعدی، ارسال فایل STEP هم به بررسی هندسه کمک میکند؛ ولی برای پروفیل با سطح مقطع ثابت، نقشه دوبعدی کامل و اندازهگذاریشده همچنان از اصلیترین مدارک است.
پیشنهادفایل اصلی CAD را همراه با نسخه PDF نقشه ارسال کنید تا هم بررسی هندسه ممکن باشد و هم ابعاد و توضیحات طراح بهصورت خوانا در دسترس باشند.
۲اصول مهندسی ترسیم هندسه مقطع و پارامترهای ابعادی
هندسه مقطع یکی از عوامل اصلی در امکانپذیری تولید پروفیل است. قالب باید جریان فلز را طوری کنترل کند که مقطع موردنظر با ابعاد و شکل قابل قبول از آن خارج شود. به همین دلیل، طراحی مقطع نباید فقط بر اساس شکل نهایی قطعه باشد؛ محدودیتهای ساخت قالب و فرآیند اکستروژن هم باید در نظر گرفته شوند.
۲.۱. اندازهگذاری ابعاد کلی و ضخامت دیوارهها
در نقشه فنی باید ابعاد اصلی مقطع مشخص و بدون ابهام درج شوند:
- عرض کلی مقطع
- ارتفاع کلی
- ضخامت دیوارهها
- عرض و عمق شیارها
- فاصله سطوح داخلی و خارجی
- ابعاد زبانهها و برجستگیها
- موقعیت سطوح تماس و نواحی اتصال
یکی از موضوعات مهم در طراحی مقاطع اکستروژن، توزیع ضخامت در بخشهای مختلف پروفیل است. تغییرات شدید و ناگهانی ضخامت میتواند رفتار جریان آلومینیوم را در بخشهای مختلف قالب متفاوت کند؛ در نتیجه احتمال اختلاف سرعت خروج قسمتهای مختلف مقطع و مشکلاتی مانند تابیدگی یا تغییر شکل بیشتر میشود. در طراحی اولیه بهتر است ضخامت دیوارهها تا حد امکان متناسب و تغییرات هندسی تدریجی باشند.
توجههیچ نسبت ثابتی برای ضخامت تمام مقاطع اکسترودی وجود ندارد. امکان تولید به ابعاد کلی، پیچیدگی هندسه، نسبت ضخامت بخشها، آلیاژ، شرایط قالب و ظرفیت تجهیزات وابسته است و باید در بررسی فنی قالب ارزیابی شود.
۲.۲. شعاع گوشهها و حذف گوشههای غیرضروری تیز
در بسیاری از نقشههای صنعتی، گوشههای داخلی و خارجی مقطع کاملاً تیز ترسیم میشوند. این موضوع در ظاهر نقشه مشکلی ایجاد نمیکند، اما در طراحی قالب و جریان فلز اهمیت دارد. شعاع مناسب در گوشهها میتواند جریان فلز را بهتر کند و تمرکز تنش را در برخی نواحی قالب کاهش دهد.
مقدار شعاع گوشه باید با توجه به این موارد تعیین شود:
- ضخامت دیواره مجاور
- شکل هندسی مقطع
- محدودیتهای ساخت قالب
- محل قرارگیری گوشه در مقطع
- الزامات عملکردی قطعه
بنابراین تعیین یک شعاع ثابت برای تمام گوشهها صحیح نیست. طراح میتواند شعاعهای موردنیاز را در نقشه مشخص کند، اما مقدار نهایی باید در بررسی فنی با واحد قالبسازی تأیید شود.
۲.۳. طراحی شیارها، دندانهها و کانالهای اتصال
در بسیاری از پروفیلهای صنعتی، شیارها و برجستگیها در اتصال قطعه به اجزای دیگر نقش دارند؛ مثلاً برای ایجاد سطح تماس، هدایت قطعه، درگیری مکانیکی یا فضای لازم برای اتصال. در طراحی این قسمتها باید این موارد مشخص باشند:
- عرض و عمق شیار
- فاصله شیار از سطوح مرجع
- ارتفاع و شکل برجستگیها
- ضخامت نواحی اطراف شیار
- موقعیت کانالهای اتصال
- تلرانس ابعاد مؤثر در مونتاژ
مقطع پروفیل کلمپ میانی پنل خورشیدی
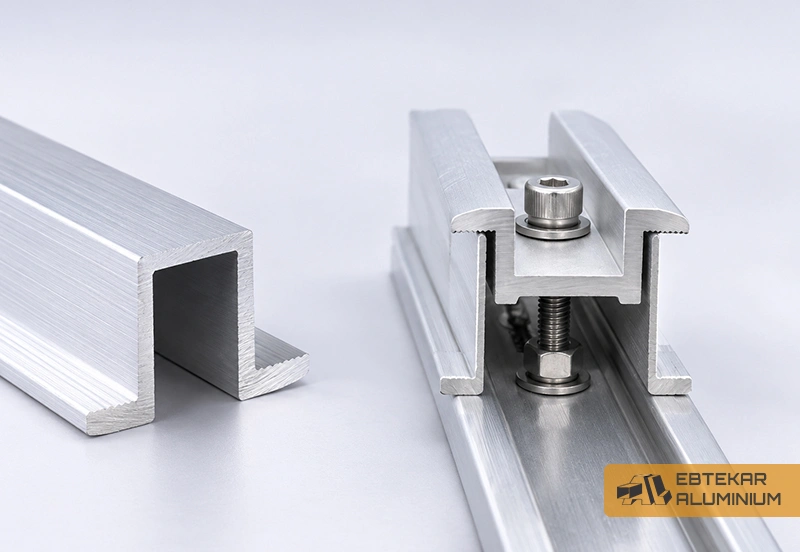
در نقشه واقعی نمونه مورد بررسی، مقطع دارای این مشخصات است:
| مشخصه | اندازه |
|---|---|
| عرض پایه | ۲۱٫۵ میلیمتر |
| ارتفاع کلی | ۲۰ میلیمتر |
| ضخامت دیواره | ۴ میلیمتر |
| دهانه مرکزی | ۱۳٫۵ میلیمتر |
| ویژگی هندسی | شیارهای دندانهدار در قسمت بالایی |
توجهاین اندازهها متعلق به همین نمونه نقشه هستند و نباید بهعنوان ابعاد استاندارد تمام پروفیلهای کلمپ میانی معرفی شوند.
وجود دندانهها در قسمت بالایی مقطع یکی از ویژگیهای هندسی قابل بررسی است. عملکرد نهایی این بخش به نحوه تماس با اجزای مقابل، طراحی مجموعه و شرایط نصب وابسته است. برای اظهارنظر درباره مقاومت در برابر لغزش یا تحمل بار، محاسبات و آزمونهای مرتبط لازم است.
۲.۴. توجه به قابلیت ساخت قالب
تمام جزئیاتی که در نقشه CAD ترسیم میشوند، الزاماً بدون اصلاح قابل تولید نیستند. برخی هندسهها به طراحی پیچیدهتر قالب، اصلاح مسیر جریان فلز یا بررسی بیشتر در مرحله ساخت قالب نیاز دارند. در این مرحله باید مشخص شود:
- آیا مقطع از نظر هندسی قابلیت اکستروژن دارد؟
- آیا ضخامت دیوارهها برای تولید قابل قبول است؟
- آیا شیارها و برجستگیها قابل ساخت هستند؟
- آیا هندسه به قالب توپر یا قالب دارای اجزای اتصالدهنده نیاز دارد؟
- آیا محدودیتی برای خروج پروفیل از قالب وجود دارد؟
پاسخ نهایی به این پرسشها باید بر اساس بررسی نقشه توسط واحد فنی و قالبسازی تعیین شود.
۳تلرانسهای ابعادی و شکلی بر اساس استانداردهای اکستروژن
تلرانس ابعادی مشخص میکند اختلاف مجاز میان اندازه واقعی پروفیل تولیدشده و اندازه درجشده در نقشه چقدر است. تلرانسهای بسیار سختگیرانه هزینه تولید و کنترل کیفیت را بالا میبرند، و تلرانسهای بیش از حد آزاد میتوانند در مونتاژ و عملکرد قطعه مشکل ایجاد کنند.
۳.۱. استاندارد EN ۷۵۵-۹ و محدوده کاربرد آن
استاندارد EN 755-9:2016 با عنوان Aluminium and aluminium alloys, Extruded rod/bar, tube and profiles, Part 9: Profiles, tolerances on dimensions and form به تلرانسهای ابعادی و شکلی پروفیلهای اکسترودی آلومینیوم و آلیاژهای آن میپردازد. این استاندارد برای پروفیلهای کاربرد عمومی مهندسی تدوین شده و مقاطعی را شامل میشود که قطر دایره محیطی محاطکننده آنها از ۸۰۰ میلیمتر بیشتر نباشد. موضوعات آن عبارتاند از:
- تلرانس ابعاد مقطع
- راستایی پروفیل
- تحدب و تقعر
- انحراف شکل مقطع
- پیچش (Verwindung)
مقادیر مجاز این انحرافها به مشخصات هندسی و جداول استاندارد وابستهاند؛ پس نمیتوان یک مقدار ثابت را برای تمام مقاطع اکسترودی در نظر گرفت.
۳.۲. تفاوت EN ۷۵۵-۹ و EN ۱۲۰۲۰-۲
استاندارد EN 12020-2:2022 برای پروفیلهای دقیق اکسترودی از آلیاژهای EN AW-6060 و EN AW-6063 تدوین شده و آنها را از پروفیلهای عمومی مشمول EN ۷۵۵-۹ متمایز میکند. از ویژگیهای دامنه کاربرد آن:
- طراحی مقاطع با ضخامت دیواره عمدتاً یکنواخت
- کاربرد در حوزههای مهندسی مکانیک، معماری و خودروسازی
- حداکثر وزن واحد طول ۱۰ کیلوگرم بر متر
- نسبت حداکثر ضخامت به حداقل ضخامت دیواره ۳٫۵ در محدوده تعریفشده استاندارد
این مشخصات بخشی از تعریف محدوده کاربرد استاندارد هستند و نباید بهعنوان قوانین عمومی طراحی تمام پروفیلها به کار روند.
| موضوع | EN 755-9 | EN 12020-2 |
|---|---|---|
| نوع پروفیل | پروفیل اکسترودی عمومی | پروفیل اکسترودی دقیق |
| آلیاژ | گروههای مختلف آلومینیوم | ۶۰۶۰ و ۶۰۶۳ |
| کاربرد | مهندسی عمومی | کاربردهای دقیقتر |
| تلرانسها | بر اساس جداول استاندارد | بر اساس جداول استاندارد اختصاصی |
انتخاب استاندارد مناسب باید با توجه به نوع محصول، هندسه مقطع، کاربرد و توافق خریدار و تولیدکننده انجام شود. صرف استفاده از آلیاژ ۶۰۶۳ به معنای قرار گرفتن پروفیل در محدوده EN ۱۲۰۲۰-۲ نیست.
۳.۳. تفکیک ابعاد بحرانی از ابعاد عمومی
در نقشه فنی بهتر است همه ابعاد با یک سطح سختگیری اندازهگذاری نشوند. ابعاد بحرانی، اندازههایی هستند که تغییر آنها میتواند مستقیم روی مونتاژ، تماس قطعات یا عملکرد مجموعه اثر بگذارد. برای مثال در مقطع کلمپ میانی، این موارد ممکن است اهمیت بیشتری داشته باشند:
- عرض دهانه مرکزی
- فاصله سطوح داخلی
- ضخامت دیوارههای مؤثر در اتصال
- ابعاد دندانهها و سطوح درگیرشونده
در مقابل، بعضی ابعاد خارجی ممکن است حساسیت کمتری داشته باشند. طراح باید ابعاد مهم را مشخص کند و برای آنها تلرانس موردنیاز را پیشنهاد دهد؛ سپس واحد تولیدکننده امکان دستیابی به آن تلرانسها را بررسی میکند.
نکتهتلرانس ±۰٫۱ میلیمتر را نباید بهعنوان تلرانس عمومی تمام ابعاد پروفیل آلومینیومی معرفی کرد. دستیابی به چنین دقتی باید برای هر بعد، با توجه به هندسه، استاندارد مورد توافق و قابلیت فرآیند بررسی شود.
همین حالا در واتساپ برای ما بفرستید، یا مشخصات را در فرم استعلام ثبت کنید تا واحد فنی امکان تولید را بررسی کند.
۴تعیین مشخصات متالورژیکی؛ آلیاژ ۶۰۶۳ و تمپرهای T4 و T5
علاوه بر هندسه مقطع، نوع آلیاژ و وضعیت عملیات حرارتی هم باید در نقشه یا مشخصات فنی سفارش تعیین شوند. انتخاب آلیاژ بر قابلیت شکلدهی، خواص مکانیکی، رفتار سطحی و امکان انجام عملیات تکمیلی تأثیر میگذارد.
۴.۱. ویژگیهای آلیاژ ۶۰۶۳ در تولید پروفیل
آلیاژ ۶۰۶۳ از خانواده آلیاژهای آلومینیوم، منیزیم و سیلیسیم (Al-Mg-Si) است و در تولید بسیاری از مقاطع اکسترودی ساختمانی و صنعتی استفاده میشود. از ویژگیهای مورد توجه آن:
- قابلیت مناسب اکستروژن
- امکان تولید مقاطع دارای جزئیات هندسی
- قابلیت انجام عملیات حرارتی
- قابلیت استفاده در فرآیند آنودایز
- کاربرد گسترده در پروفیلهای صنعتی و ساختمانی
کیفیت سطح و خواص مکانیکی نهایی فقط به نام آلیاژ وابسته نیستند؛ ترکیب شیمیایی، شرایط تولید، عملیات حرارتی و آمادهسازی سطح هم در نتیجه مؤثرند.
۴.۲. تفاوت تمپر T4 و T5 بر اساس EN ۵۱۵
استاندارد EN 515:2017 نظام نامگذاری وضعیتهای متالورژیکی محصولات کارشده آلومینیومی را تعریف میکند. مطابق آن:
محصول پس از عملیات انحلالی، پیرسازی طبیعی میشود تا به وضعیت نسبتاً پایدار برسد.
محصول پس از سردشدن از فرآیند شکلدهی در دمای بالا، تحت پیرسازی مصنوعی قرار میگیرد.
| مشخصه | T4 | T5 |
|---|---|---|
| مرحله اصلی | عملیات انحلالی و پیرسازی طبیعی | سردشدن از فرآیند شکلدهی و پیرسازی مصنوعی |
| نوع پیرسازی | طبیعی | مصنوعی |
| مسیر تولید | مستقل از سردشدن مستقیم اکستروژن | وابسته به مسیر سردشدن پس از شکلدهی |
| انتخاب | بر اساس الزامات سفارش | بر اساس الزامات سفارش |
انتخاب بین این دو وضعیت باید با توجه به خواص مکانیکی موردنیاز، فرآیند تولید و کاربرد نهایی انجام شود. نام تمپر بهتنهایی مقدار استحکام کششی، تنش تسلیم یا سختی را مشخص نمیکند؛ برای تعیین این مقادیر باید استاندارد محصول، مشخصات آلیاژ، وضعیت متالورژیکی و نتایج آزمون مرتبط بررسی شوند. در سفارشهایی که خواص مکانیکی مشخصی نیاز دارند، الزامات آزمون و معیار پذیرش را پیش از شروع تولید با واحد فنی هماهنگ کنید.
۵مراحل بررسی نقشه، طراحی قالب و تأیید نمونه اولیه
پس از تکمیل نقشه فنی، مرحله بررسی امکان تولید آغاز میشود. در این مرحله هندسه مقطع از نظر قابلیت اکستروژن، پیچیدگی قالب و الزامات ابعادی ارزیابی میشود.
۵.۱. امکانسنجی اکستروژن و طراحی قالب
قالب اکستروژن باید متناسب با شکل مقطع و شرایط فرآیند طراحی شود. در طراحی قالب، مسیر جریان آلومینیوم، ضخامت دیوارهها، محل تغییرات هندسی و نحوه خروج پروفیل اهمیت دارند. از نظر ساختار، قالبها را میتوان در دو گروه کلی بررسی کرد:
برای مقاطعی که حفره بسته داخلی ندارند؛ فلز از مسیرهای طراحیشده قالب عبور میکند تا شکل نهایی ایجاد شود.
برای مقاطع دارای حفرههای بسته یا کانالهای توخالی؛ در بسیاری از طراحیها اجزای قالب برای هدایت جریان فلز و اتصال مجدد جریانها در نظر گرفته میشوند.
انتخاب ساختار قالب به هندسه واقعی مقطع وابسته است و بدون بررسی نقشه نمیتوان نوع مناسب را قطعی اعلام کرد. از فولاد H13 هم در ساخت بسیاری از قالبهای اکستروژن استفاده میشود. این فولاد از گروه فولادهای ابزار گرمکار است؛ اما انتخاب جنس نهایی قالب به شرایط کاری، طراحی و الزامات ساخت وابسته است.
۵.۲. اکستروژن آزمایشی و بررسی نمونه اولیه
پس از آمادهسازی قالب، اکستروژن آزمایشی اطلاعات مهمی درباره عملکرد قالب و کیفیت مقطع تولیدشده میدهد. نمونه تولیدی از این نظر بررسی میشود:
- انطباق ابعاد اصلی با نقشه
- یکنواختی ضخامت دیوارهها
- کیفیت سطح
- راستایی و وضعیت هندسی پروفیل
- وجود تغییر شکل یا عیوب قابل مشاهده
- امکان دستیابی به تلرانسهای توافقشده
در صورت مشاهده اختلاف، ممکن است اصلاحاتی در قالب یا شرایط فرآیند لازم باشد. این اصلاح میتواند شامل بازبینی بخشهای مؤثر بر توزیع جریان فلز و تنظیم قسمتهای مرتبط با خروج پروفیل باشد و تصمیم درباره نوع آن بر عهده واحد فنی و قالبسازی است.
۵.۳. بررسی نمونه فیزیکی و تأیید نهایی
پس از تولید نمونه اولیه، نتایج اندازهگیری باید با نقشه تأییدشده مقایسه شوند. در سفارشهای صنعتی بهتر است خریدار و تولیدکننده از ابتدا درباره این موارد توافق کنند:
- ابعاد بحرانی
- تلرانسهای قابل پذیرش
- روش اندازهگیری
- شرایط ظاهری سطح
- معیار پذیرش نمونه
- مدارک کنترل کیفیت موردنیاز
در صورت توافق طرفین، میتوان نمونه تأییدشده را بهعنوان مرجع کنترل سفارشهای بعدی نگه داشت. این کار اختلاف در سفارشهای تکراری را کم میکند؛ اما شکل و الزامات تأیید نمونه باید متناسب با قرارداد و نیاز پروژه تعیین شوند.
۶چکلیست نهایی آمادهسازی نقشه فنی برای استعلام تولید
پیش از ارسال نقشه به تولیدکننده، اطلاعات فنی و تجاری سفارش را یکبار مرور کنید.
۶.۱. اطلاعات ضروری در نقشه
- تصویر کامل و خوانای سطح مقطع
- اندازهگذاری عرض و ارتفاع کلی
- ضخامت تمام دیوارههای مهم
- ابعاد شیارها و برجستگیها
- تعیین سطوح مرجع
- مشخص کردن ابعاد بحرانی
- تلرانسهای موردنیاز
- مشخصات آلیاژ
- وضعیت عملیات حرارتی
- نوع پرداخت سطح موردنیاز
در صورت وجود مدل سهبعدی، فایل CAD هم همراه نقشه ارسال شود.
۶.۲. اطلاعات موردنیاز برای استعلام تولید
علاوه بر نقشه، ارائه این اطلاعات به تولیدکننده کمک میکند امکانسنجی و برآورد سفارش دقیقتر انجام شود:
| اطلاعات | توضیحات |
|---|---|
| نوع محصول | پروفیل آلومینیومی اختصاصی |
| آلیاژ | برای مثال ۶۰۶۳ |
| تمپر | T5 |
| مقدار سفارش | وزن تقریبی به کیلوگرم |
| طول شاخه | طول موردنیاز |
| نوع سطح | خام، آنودایز یا رنگ پودری |
| قالب | قالب موجود یا نیازمند ساخت |
| الزامات کنترل کیفیت | ابعاد بحرانی و آزمونهای موردنیاز |
وزن واحد طول پروفیل پس از بررسی سطح مقطع و مشخصات آلیاژ محاسبه میشود. برای برآورد دقیق، باید مساحت واقعی مقطع و چگالی مناسب ماده در نظر گرفته شود.
۶.۳. نمونه کاربردی: ارسال نقشه پروفیل کلمپ میانی به صنایع ابتکار آلومینیوم
در صنایع ابتکار آلومینیوم امکان بررسی نقشه یا نمونه فیزیکی برای تولید پروفیل آلومینیومی اختصاصی وجود دارد. این مجموعه با پرسهای اکستروژن ۱۸۰۰ و ۲۰۰۰ تن و واحد طراحی و ساخت قالب، امکان بررسی و تولید مقاطع سفارشی از آلیاژ ۶۰۶۳ در تمپر T5 را فراهم کرده است. مشخصات اولیه قابل بررسی برای سفارش:
| مشخصه | شرایط |
|---|---|
| آلیاژ | 6063 |
| تمپر | T5 |
| حداقل سفارش | ۵۰۰ کیلوگرم |
| حداکثر طول شاخه | ۶٫۵ متر |
| آنودایز | تا ۲۵ میکرون |
| حداکثر طول قابل آنودایز | ۶٫۵ متر |
| قالب اختصاصی | طراحی و ساخت در مجموعه |
| زمان تقریبی ساخت قالب جدید | حدود دو هفته |
زمان ساخت قالب، زمان تولید سفارش و زمان تحویل محصول یکسان نیستند. زمان نهایی هر سفارش پس از بررسی هندسه، وضعیت قالب و برنامه تولید مشخص میشود.
برای اطلاعات بیشتر درباره شرایط تولید این محصول، صفحه پروفیل آلومینیوم کلمپ میانی پنل خورشیدی را ببینید.
✓جمعبندی
آمادهسازی نقشه فنی پروفیل آلومینیومی برای اکستروژن فقط به ترسیم شکل مقطع و درج ابعاد محدود نمیشود. نقشه باید اطلاعات کافی برای بررسی قابلیت تولید، طراحی قالب، تعیین مشخصات متالورژیکی و کنترل کیفیت را در اختیار تولیدکننده بگذارد.
توجه به ضخامت دیوارهها، هندسه شیارها، شعاع گوشهها و تلرانسهای ابعادی میتواند از بسیاری از مشکلات در ساخت قالب و تولید جلوگیری کند. همچنین انتخاب استاندارد مناسب، تعیین ابعاد بحرانی و توافق درباره معیار پذیرش نمونه اولیه، از مواردی هستند که باید پیش از شروع تولید مشخص شوند.
درخواست بررسی نقشه فنی و استعلام تولید
اگر برای تولید پروفیل آلومینیومی اختصاصی نقشه CAD یا نمونه فیزیکی در اختیار دارید، آن را برای بررسی اولیه به صنایع ابتکار آلومینیوم ارسال کنید. امکان تولید، مشخصات فنی و شرایط تجاری پس از بررسی نقشه یا نمونه اعلام میشود.
تصاویر، عکسهای محصول و فرآیند تولید، نقشهها و متنهای اختصاصی این صفحه متعلق به صنایع ابتکار آلومینیوم است. هرگونه کپیبرداری، بازنشر، ویرایش یا استفاده از آنها در وبسایتها، شبکههای اجتماعی، کاتالوگها، تبلیغات یا هر محیط دیگر، بدون دریافت مجوز کتبی از این مجموعه ممنوع است و از طریق مراجع قانونی قابل پیگیری میباشد.
برای دریافت مجوز استفاده یا گزارش استفادهی غیرمجاز، با واحد فروش تماس بگیرید: 08634130331